Lignin trong gỗ: Vai trò kết dính tự nhiên khi sản xuất viên nén gỗ không cần hoá chất
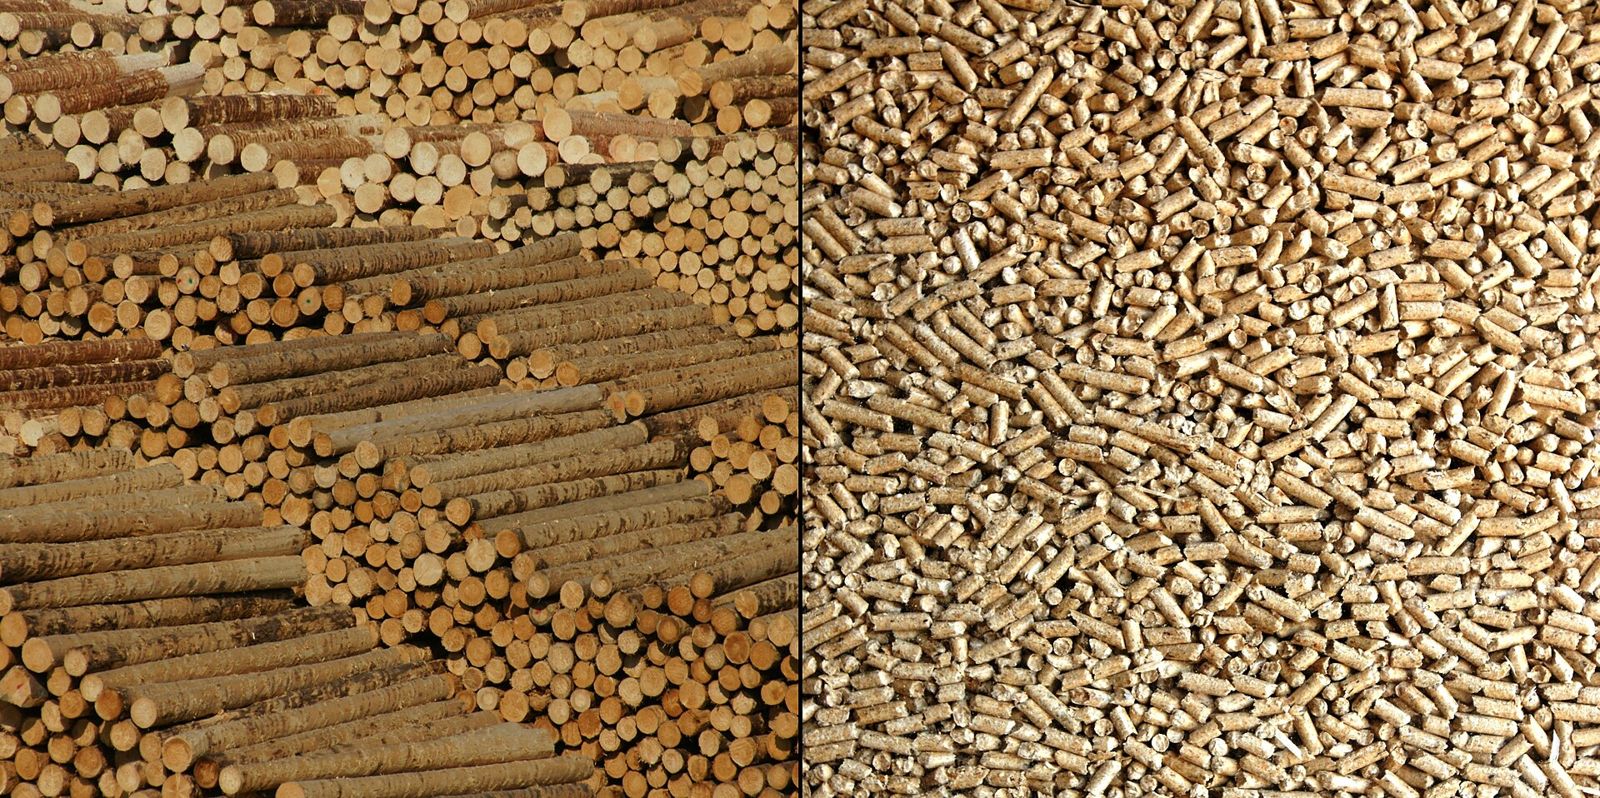
Ảnh: böhringer friedrich · CC BY-SA 2.5
Viên nén gỗ (wood pellet) là nhiên liệu sinh khối dạng viên được ép từ mùn cưa, dăm bào và các phụ phẩm chế biến gỗ đã qua sấy khô. Một đặc điểm nổi bật của sản phẩm chất lượng cao là không cần bổ sung chất kết dính hóa học trong quá trình sản xuất. Thay vào đó, chính lignin – một thành phần tự nhiên trong cấu trúc gỗ – đóng vai trò chất kết dính khi được kích hoạt bởi nhiệt độ và áp suất cao trong quá trình ép.
Theo tài liệu kỹ thuật của COFORD và các nguồn chuyên ngành, nhiệt và áp suất khi ép làm lignin trong gỗ mềm ra, sau đó kết dính các hạt mùn cưa lại với nhau để tạo thành viên chắc chắn. Cơ chế tự kết dính này không chỉ giúp sản phẩm đạt tiêu chuẩn chất lượng cao mà còn đảm bảo tính thân thiện với môi trường, phù hợp với yêu cầu ngày càng nghiêm ngặt của thị trường quốc tế.
Hiểu rõ vai trò của lignin trong quy trình sản xuất giúp người mua – từ doanh nghiệp vận hành lò hơi công nghiệp đến nhà nhập khẩu nhiên liệu sinh khối – đánh giá được chất lượng sản phẩm, phân biệt viên tự kết dính với các loại nhiên liệu ép khác có sử dụng phụ gia, và đưa ra quyết định mua hàng phù hợp với nhu cầu sử dụng.
Lignin là gì và vai trò của lignin trong cấu trúc gỗ tự nhiên
Lignin là một polyme phức tạp, chiếm khoảng 15–30% khối lượng khô của gỗ (tỷ lệ cụ thể thay đổi theo loài cây và bộ phận của cây). Trong cấu trúc tế bào gỗ tự nhiên, lignin có mặt ở thành tế bào và lớp liên bào, đóng vai trò như "keo dán" giữ các sợi cellulose và hemicellulose lại với nhau, tạo nên độ cứng và khả năng chịu lực cho thân cây.
Lignin có đặc tính nhiệt dẻo (thermoplastic), nghĩa là khi được gia nhiệt đến một ngưỡng nhiệt độ nhất định, nó sẽ chuyển từ trạng thái rắn sang trạng thái mềm, dẻo. Tính chất này được khai thác trong nhiều quy trình chế biến gỗ và đặc biệt quan trọng trong sản xuất viên nhiên liệu.
Khi gỗ được nghiền thành mùn cưa hoặc dăm nhỏ, lignin vẫn tồn tại trong từng hạt gỗ. Trong điều kiện bình thường ở nhiệt độ phòng, lignin giữ các thành phần cellulose cứng chắc. Nhưng khi chịu tác động của nhiệt độ cao và áp suất lớn, lignin có khả năng mềm hoá và di chuyển ra bề mặt các hạt gỗ, từ đó tạo thành lớp "keo" tự nhiên kết dính các hạt với nhau khi nguội đi.
Vai trò tự nhiên của lignin như một chất kết dính tiềm năng chính là nền tảng khoa học cho công nghệ sản xuất không cần bổ sung hóa chất. Điều này phân biệt nhiên liệu dạng viên với nhiều sản phẩm ép khác, nơi có thể cần thêm tinh bột, mật rỉ hoặc các chất kết dính khác để giữ hình sản phẩm thương mại.
Cơ chế lignin mềm hoá dưới nhiệt độ và áp suất cao khi ép viên
Quá trình sản xuất khai thác tính chất nhiệt dẻo của lignin thông qua ba yếu tố chính: nhiệt độ, áp suất và ma sát.
Khi nguyên liệu mùn cưa đã nghiền và sấy khô được đưa vào máy ép (có hai loại phổ biến là máy khuôn phẳng và máy khuôn vòng), các hạt gỗ chịu áp suất cực lớn khi bị ép qua khuôn có đường kính từ 6 mm đến 8 mm theo tiêu chuẩn ISO 17225-2. Áp suất cao này kết hợp với ma sát mạnh giữa nguyên liệu và bề mặt khuôn kim loại tạo ra nhiệt độ tại vùng ép.
Theo tài liệu kỹ thuật ngành, nhiệt độ ma sát trong quá trình ép thường đạt khoảng 100–130°C. Ở ngưỡng nhiệt độ này, lignin trong gỗ bắt đầu chuyển sang trạng thái mềm (glass transition temperature của lignin thường nằm trong khoảng 60–90°C tùy loại gỗ, và tiếp tục mềm hơn khi nhiệt độ tăng cao hơn). Lignin mềm hoá sẽ "chảy" ra bề mặt các hạt mùn cưa, lấp đầy các khoảng trống giữa các hạt và bao bọc chúng lại.
Khi viên rời khỏi khuôn và đi vào giai đoạn làm nguội, nhiệt độ giảm dần khiến lignin đã mềm ra trở lại trạng thái rắn. Quá trình này tạo ra các liên kết chặt chẽ giữa các hạt gỗ, hình thành một khối viên chắc chắn, bền vững. Đây chính là cơ chế kết dính tự nhiên: lignin hoạt động như một loại keo nhiệt dẻo tự nhiên được kích hoạt bởi nhiệt và áp suất, sau đó đông cứng lại khi nguội.
Cơ chế này hoàn toàn khác với sử dụng chất kết dính hóa học bên ngoài. Không có thành phần nào được bổ sung thêm vào nguyên liệu; toàn bộ quá trình kết dính dựa trên sự biến đổi trạng thái vật lý của một thành phần sẵn có trong gỗ. Chính vì vậy, sản phẩm chất lượng cao theo tiêu chuẩn ISO 17225-2 hạng A1 được yêu cầu sử dụng gỗ nguyên chất hoặc phụ phẩm gỗ chưa qua xử lý hóa chất, đảm bảo nguồn lignin tự nhiên không bị biến tính.
Tuy nhiên, cần lưu ý rằng không phải tất cả nguyên liệu gỗ đều có hàm lượng lignin và tính chất tương tự. Gỗ cứng (hardwood) và gỗ mềm (softwood) có cấu trúc lignin khác nhau, ảnh hưởng đến khả năng kết dính. Một số loại nguyên liệu phụ như vỏ cây, cành ngọn có hàm lượng lignin thấp hơn hoặc cấu trúc khác biệt, có thể làm giảm chất lượng kết dính nếu chiếm tỷ lệ quá cao trong nguyên liệu đầu vào.
Nhiệt độ ma sát tối ưu trong quy trình sản xuất và ảnh hưởng đến chất lượng
Nhiệt độ ma sát trong giai đoạn ép không chỉ quyết định khả năng lignin mềm hoá mà còn ảnh hưởng trực tiếp đến các chỉ tiêu chất lượng của sản phẩm thành phẩm.
Ngưỡng nhiệt độ khoảng 100–130°C được coi là phạm vi phổ biến trong quy trình sản xuất theo tài liệu kỹ thuật ngành. Con số này không phải là giá trị cố định mà thay đổi tùy theo loại thiết bị, loại nguyên liệu và các thông số vận hành. Nhiệt độ quá thấp sẽ không đủ để kích hoạt lignin, dẫn đến viên kết dính kém, dễ vỡ vụn. Ngược lại, nhiệt độ quá cao có thể làm cháy hoặc carbon hóa bề mặt gỗ, tạo ra tro và làm giảm nhiệt trị của sản phẩm.
Nhiệt độ ma sát trong máy ép chịu ảnh hưởng bởi nhiều yếu tố:
Độ ẩm nguyên liệu: Đây là yếu tố quan trọng nhất. Nguyên liệu có độ ẩm quá cao (trên khoảng 17% theo kinh nghiệm ngành) khi ép sẽ sinh ra nhiều hơi nước. Hơi nước thoát ra làm giảm nhiệt độ ma sát và tăng áp suất bên trong viên, khiến viên dễ nứt hoặc nở ra khi rời khuôn. Mùn cưa quá khô (dưới khoảng 8–10%) lại thiếu độ ẩm cần thiết để hỗ trợ quá trình dẻo hóa lignin và làm tăng ma sát quá mức, dễ làm hỏng khuôn ép. Vì vậy, quy trình sản xuất phổ biến yêu cầu sấy nguyên liệu đến độ ẩm khoảng 10–15% trước khi ép.
Kích thước hạt nguyên liệu: Nguyên liệu được nghiền búa đến kích thước hạt đồng đều trước khi ép. Hạt quá lớn sẽ tạo khoảng trống nhiều, làm giảm diện tích tiếp xúc và hiệu quả kết dính của lignin. Hạt quá nhỏ (dạng bụi) lại làm tăng ma sát quá mức, có nguy cơ quá nhiệt.
Áp suất ép và tốc độ cấp liệu: Áp suất ép cao giúp tăng nhiệt độ ma sát và nén chặt các hạt gỗ lại, nhưng cũng cần phối hợp với tốc độ cấp liệu phù hợp để duy trì nhiệt độ ổn định.
Chất lượng sản phẩm được đánh giá qua nhiều chỉ tiêu trong tiêu chuẩn ISO 17225-2, và phần lớn chúng đều liên quan đến mức độ kết dính của lignin:
Độ bền cơ học (Mechanical Durability): Đo khả năng chống vỡ vụn khi vận chuyển và xử lý. Hạng A1 thường yêu cầu độ bền cơ học tối thiểu 98%. Lignin kết dính tốt sẽ tạo viên cứng chắc, đạt độ bền cao.
Hàm lượng bụi vụn (Fines content): Viên kết dính kém sẽ sinh ra nhiều mảnh vụn và bụi trong quá trình vận chuyển. Tiêu chuẩn ISO 17225-2 hạng A1 thường giới hạn bụi vụn ≤1%.
Khối lượng riêng (Bulk density): Viên kết dính chặt sẽ có khối lượng riêng cao hơn, thuận lợi cho vận chuyển và bảo quản.
Độ ẩm và nhiệt trị: Nhiệt độ ép phù hợp giúp loại bỏ hơi nước dư thừa, đảm bảo độ ẩm thành phẩm ≤10% theo yêu cầu hạng A1. Nhiệt trị phải đạt ≥16,5 MJ/kg.
Hàm lượng tro: Sản phẩm sản xuất đúng kỹ thuật, không bị quá nhiệt sẽ có hàm lượng tro thấp. Hạng A1 yêu cầu tro ≤0,7%, hạng A2 ≤1,2%, hạng B ≤2,0%.
Như vậy, việc kiểm soát nhiệt độ ma sát trong quá trình ép không chỉ đảm bảo lignin hoạt động tốt như chất kết dính tự nhiên mà còn quyết định liệu sản phẩm cuối cùng có đạt được các chỉ tiêu nghiêm ngặt của tiêu chuẩn quốc tế hay không. Đây là lý do tại sao các cơ sở sản xuất chất lượng cao phải đầu tư vào quy trình sấy, nghiền và ép chính xác, cũng như kiểm soát chặt chẽ thông số vận hành.
So sánh viên tự kết dính với than mùn cưa và sản phẩm than xuất khẩu
Viên nhiên liệu sinh khối và than mùn cưa (sản phẩm ép từ mùn cưa dạng than) đều xuất phát từ nguyên liệu tương tự, nhưng có sự khác biệt lớn về quy trình sản xuất, cơ chế kết dính và ứng dụng cuối cùng.
Quy trình sản xuất: Viên nhiên liệu được sản xuất bằng cách ép mùn cưa đã sấy khô ở nhiệt độ khoảng 100–130°C do ma sát, không qua giai đoạn than hóa. Sản phẩm giữ nguyên màu gỗ tự nhiên (vàng nhạt đến nâu nhạt) và còn gần như toàn bộ hàm lượng cellulose, hemicellulose và lignin của gỗ.
Trong khi đó, than mùn cưa (bao gồm cả loại ogatan của Nhật Bản) trải qua quy trình phức tạp hơn: sấy mùn cưa, nén thành thanh, sau đó than hóa ở nhiệt độ cao hơn nhiều (thường vài trăm độ C trong môi trường thiếu oxy), rồi làm nguội. Một số phương pháp ép khi mùn cưa đã than hóa một phần để chính than tự kết dính, không cần chất kết dính ngoài. Tuy nhiên, nhiều sản phẩm than xuất khẩu thương mại vẫn bổ sung chất kết dính như tinh bột hoặc mật rỉ để sản phẩm thành phẩm giữ hình tốt hơn, trong khi than khúc nguyên chất (như than trắng Binchotan của Nhật) không có phụ gia.
Cơ chế kết dính: Như đã phân tích, viên nhiên liệu sinh khối hoàn toàn dựa vào lignin tự nhiên được kích hoạt bởi nhiệt và áp suất để kết dính, không cần bất kỳ chất kết dính hóa học nào. Than mùn cưa có thể sử dụng carbon tự kết dính (nếu than hóa một phần trước khi ép) hoặc cần thêm chất kết dính bên ngoài (tinh bột, mật rỉ) nếu ép mùn cưa thành thanh trước rồi than hóa sau, hoặc để tăng độ bền hình dạng sản phẩm thương mại.
Ứng dụng: Viên nhiên liệu sinh khối chủ yếu được sử dụng làm nhiên liệu cho lò hơi công nghiệp, nhà máy điện sinh khối hoặc sưởi ấm dân dụng. Viên cháy với ngọn lửa, tỏa nhiệt nhanh và có thể tự động hóa trong hệ thống đốt. Nhiệt trị khoảng 4.200–4.800 kcal/kg (khoảng 16,5–20 MJ/kg), phù hợp cho các ứng dụng cần nguồn nhiệt ổn định và liên tục.
Than mùn cưa được ưa chuộng trong nhà hàng BBQ, nướng kiểu Nhật (yakiniku, konro) và các ứng dụng nướng thực phẩm cao cấp. Sản phẩm này cháy không ngọn lửa, ít khói, tỏa nhiệt đều và lâu hơn (thời gian cháy các hãng ghi từ 2–4 giờ, tuy nhiên đây là số liệu của người bán, chưa có kiểm nghiệm độc lập). Thường có tỷ lệ tro thấp (khoảng ≤3% theo thông tin thương mại) và cháy với nhiệt độ cao, phù hợp cho việc nướng thịt, cá. Sản phẩm than xuất khẩu từ Việt Nam được so sánh với than trắng Binchotan cao cấp của Nhật Bản và đã có mặt trên nhiều thị trường quốc tế.
Tiêu chuẩn chất lượng: Viên nhiên liệu sinh khối xuất khẩu tuân theo các tiêu chuẩn quốc tế như ISO 17225-2 (phân hạng A1, A2, B dựa trên nguồn gốc, tro, độ ẩm, nhiệt trị) và chứng nhận chất lượng ENplus. Than mùn cưa chưa có hệ thống tiêu chuẩn quốc tế thống nhất; chất lượng thường được đánh giá qua thông số thời gian cháy, tro, độ cứng và khả năng giữ nhiệt, phụ thuộc vào yêu cầu của từng thị trường.
Như vậy, dù cùng xuất phát từ mùn cưa, viên nhiên liệu sinh khối và than mùn cưa có cơ chế kết dính và ứng dụng khác biệt rõ rệt. Việc viên nhiên liệu hoàn toàn tự kết dính nhờ lignin là một lợi thế về tính tự nhiên, phù hợp với xu hướng năng lượng sạch và các tiêu chuẩn bền vững ngày càng nghiêm ngặt của thị trường quốc tế.
Nguyên liệu mùn cưa, dăm gỗ và độ ẩm phù hợp cho sản xuất năng lượng sinh khối
Chất lượng của sản phẩm cuối không chỉ phụ thuộc vào quy trình sản xuất mà còn bắt đầu từ nguyên liệu đầu vào. Mùn cưa và dăm bào từ các xưởng chế biến gỗ, dăm gỗ từ gỗ tròn hoặc cành ngọn rừng trồng đều có thể làm nguyên liệu sản xuất, nhưng cần đảm bảo các yêu cầu về độ sạch, kích thước và độ ẩm.
Nguồn gốc nguyên liệu: Theo tiêu chuẩn ISO 17225-2, sản phẩm hạng A1 yêu cầu nguyên liệu từ gỗ nguyên chất hoặc phụ phẩm gỗ chưa qua xử lý hóa chất. Điều này đảm bảo lignin tự nhiên không bị biến tính, đồng thời hạn chế hàm lượng tro và các chất gây ô nhiễm khi đốt. Hạng A2 cho phép thêm một số phụ phẩm rừng như vỏ cây và cành ngọn, trong khi hạng B có thể sử dụng gỗ công nghiệp chưa qua xử lý.
Tại Việt Nam, nguyên liệu chính cho sản xuất nhiên liệu sinh khối đến từ rừng trồng. Theo số liệu SNRD Asia, đến cuối năm 2022 Việt Nam có khoảng 4,66 triệu ha rừng trồng, trong đó chủ yếu là keo và bạch đàn. Khoảng 2,5 triệu ha là rừng keo, phần lớn do hộ gia đình quản lý. Gỗ keo nhỏ thường được khai thác ở tuổi 4–6 năm, sau đó đi vào sản xuất dăm gỗ và nhiên liệu sinh khối. Nguồn nguyên liệu này vừa ổn định vừa phù hợp với yêu cầu về tính hợp pháp và bền vững của các thị trường lớn như Nhật Bản và Hàn Quốc.
Một số địa phương có nguồn nguyên liệu dồi dào như Quảng Ngãi, nơi có diện tích rừng trồng lớn và hệ thống chế biến gỗ phát triển, tạo ra khối lượng mùn cưa ổn định cho sản xuất nhiên liệu sinh khối. Các cơ sở tại Quảng Ngãi và nhiều tỉnh miền Trung cũng tham gia vào chuỗi cung ứng than xuất khẩu, góp phần đa dạng hóa sản phẩm từ nguyên liệu gỗ địa phương.
Độ ẩm nguyên liệu: Độ ẩm là yếu tố quyết định đến khả năng kết dính của lignin và chất lượng sản phẩm thành phẩm. Mùn cưa tươi từ xưởng chế biến gỗ có độ ẩm rất cao (có thể trên 40–50%), không thể ép trực tiếp. Quy trình sản xuất phổ biến bao gồm giai đoạn sấy (thường bằng thùng quay hoặc sấy khí nóng) để giảm độ ẩm xuống khoảng 10–15%.
Nguyên liệu quá ẩm (trên khoảng 17%) khi ép sẽ sinh nhiều hơi nước, làm giảm nhiệt độ ma sát và tạo áp suất bên trong viên, khiến viên dễ nứt hoặc nở ra. Ngược lại, nguyên liệu quá khô (dưới khoảng 8%) thiếu độ ẩm cần thiết cho quá trình dẻo hóa lignin và làm tăng ma sát quá mức, có thể làm hỏng khuôn ép. Độ ẩm tối ưu khoảng 10–15% giúp lignin mềm hoá đủ để kết dính, đồng thời đảm bảo sản phẩm thành phẩm đạt độ ẩm ≤10% theo yêu cầu tiêu chuẩn ISO 17225-2 hạng A1.
Kích thước và độ đồng đều: Trước khi ép, nguyên liệu cần được nghiền búa để đạt kích thước hạt đồng đều. Hạt quá lớn sẽ tạo nhiều khoảng trống, giảm diện tích tiếp xúc và hiệu quả kết dính của lignin. Hạt quá nhỏ (dạng bụi) lại làm tăng ma sát quá mức. Kích thước hạt phù hợp giúp tối ưu hóa quá trình ép và chất lượng sản phẩm cuối.
Tạp chất: Nguyên liệu cần được sàng loại tạp chất như đá, kim loại, nhựa trước khi ép. Tạp chất không chỉ làm giảm chất lượng mà còn có thể làm hỏng thiết bị. Theo tiêu chuẩn ISO 17225-2, hàm lượng tạp chất lạ phải được kiểm soát chặt chẽ để đảm bảo sản phẩm đạt hạng A1 hoặc A2.
Dăm gỗ so với mùn cưa: Dăm gỗ cũng có thể là nguyên liệu cho sản xuất, nhưng cần qua giai đoạn nghiền nhỏ hơn để đạt kích thước phù hợp. Dăm gỗ từ gỗ tròn (ví dụ keo, bạch đàn) có cấu trúc gỗ nguyên vẹn, hàm lượng lignin tốt và ít tạp chất, rất phù hợp cho sản xuất hạng A1. Dăm gỗ còn là nguyên liệu chính cho sản xuất bột giấy và giấy; theo ISO 17225-4:2021, dăm gỗ làm nhiên liệu cũng được phân loại theo nguồn gốc, độ ẩm, kích thước hạt và hàm lượng tro.
Tại Việt Nam, khoảng 95% sản lượng nhiên liệu sinh khối dạng viên được xuất khẩu, chủ yếu sang Nhật Bản và Hàn Quốc. Năm 2024, Việt Nam xuất khẩu khoảng 6 triệu tấn sản phẩm này, tăng 29,1% về lượng so với 2023. Nguồn nguyên liệu ổn định từ rừng trồng keo và bạch đàn, kết hợp với quy trình sản xuất đảm bảo độ ẩm và chất lượng nguyên liệu, là nền tảng giúp ngành nhiên liệu sinh khối Việt Nam duy trì vị thế cung cấp hàng đầu cho các thị trường khó tính.
Vai trò của lignin trong tiêu chuẩn chất lượng xuất khẩu (ISO 17225-2)
Tiêu chuẩn ISO 17225-2 là hệ thống phân loại và đánh giá chất lượng được công nhận rộng rãi trên thế giới. Mặc dù tiêu chuẩn không đo trực tiếp hàm lượng lignin, nhưng vai trò kết dính của lignin ảnh hưởng sâu sắc đến hầu hết các chỉ tiêu chất lượng được quy định.
Phân hạng theo nguồn gốc: ISO 17225-2 chia sản phẩm thành các hạng A1, A2 và B dựa trên nguồn gốc nguyên liệu. Hạng A1 yêu cầu gỗ nguyên chất hoặc phụ phẩm gỗ chưa qua xử lý hóa chất; hạng A2 cho phép thêm phụ phẩm rừng, vỏ cây; hạng B mở rộng sang gỗ công nghiệp chưa xử lý. Yêu cầu về nguồn gốc này gián tiếp bảo vệ lignin tự nhiên: gỗ nguyên chất có cấu trúc lignin nguyên vẹn, chưa bị biến tính bởi hóa chất, đảm bảo khả năng kết dính tốt nhất khi ép.
Độ bền cơ học (Mechanical Durability): Đây là chỉ tiêu đo khả năng chống vỡ vụn qua thử nghiệm rung lắc hoặc quay. Sản phẩm hạng A1 thường yêu cầu độ bền cơ học tối thiểu 98%. Lignin kết dính tốt tạo nên viên cứng chắc, ít bị vỡ khi va đập trong quá trình vận chuyển, xếp dỡ và cấp liệu vào lò. Độ bền cơ học cao là bằng chứng trực tiếp cho sự thành công của cơ chế kết dính tự nhiên bằng lignin.
Hàm lượng bụi vụn (Fines content): Bụi vụn là các mảnh viên nhỏ hơn 3,15 mm tách ra trong quá trình xử lý. Tiêu chuẩn ISO 17225-2 hạng A1 thường giới hạn bụi vụn ≤1%. Sản phẩm có lignin kết dính chặt sẽ ít sinh bụi vụn; ngược lại, viên kết dính kém dễ vỡ thành mảnh nhỏ, làm tăng tỷ lệ bụi. Bụi vụn cao không chỉ gây lãng phí mà còn có thể gây nghẹt hệ thống cấp liệu tự động hoặc tạo nguy cơ cháy nổ bụi gỗ.
Hàm lượng tro (Ash content): Hạng A1 yêu cầu tro ≤0,7%, hạng A2 ≤1,2%, hạng B ≤2,0%. Tro thấp cho thấy nguyên liệu sạch, ít vỏ cây và tạp chất. Lignin kết dính tốt giúp các nhà sản xuất có thể sử dụng gỗ nguyên chất, không cần trộn thêm phụ phẩm có hàm lượng tro cao. Ngoài ra, quy trình ép đúng kỹ thuật, không bị quá nhiệt, cũng tránh làm carbon hóa bề mặt gỗ, góp phần giữ hàm lượng tro thấp.
Độ ẩm (Moisture content): Sản phẩm hạng A1 yêu cầu độ ẩm ≤10%. Độ ẩm thấp đảm bảo nhiệt trị cao, giảm khối lượng vận chuyển và tránh viên nở vụn khi gặp ẩm. Quá trình sấy nguyên liệu đến độ ẩm tối ưu (khoảng 10–15%) trước khi ép, kết hợp với nhiệt độ ma sát khoảng 100–130°C, giúp loại bỏ hơi nước dư thừa và tạo điều kiện cho lignin kết dính tốt, đồng thời đảm bảo sản phẩm thành phẩm đạt độ ẩm theo tiêu chuẩn.
Nhiệt trị (Calorific value): Sản phẩm hạng A1 yêu cầu nhiệt trị ≥16,5 MJ/kg (khoảng ≥3.940 kcal/kg). Lignin và các thành phần hữu cơ khác trong gỗ đều đóng góp vào nhiệt trị. Viên kết dính tốt, đồng đều sẽ cháy hiệu quả hơn, tỏa nhiệt ổn định. Ngược lại, viên kết dính kém, nhiều bụi vụn sẽ cháy không đều, làm giảm hiệu suất đốt.
Khối lượng riêng (Bulk density): Viên kết dính chặt có khối lượng riêng cao (thường ≥600 kg/m³), giúp tiết kiệm không gian kho bãi và chi phí vận chuyển. Khối lượng riêng cao cũng đảm bảo viên cháy lâu hơn, tỏa nhiệt đều trong lò hơi.
Đường kính và chiều dài: Theo ISO 17225-2, sản phẩm phổ biến có đường kính 6 mm hoặc 8 mm (±1 mm). Chiều dài thường từ 3,15 mm đến 40 mm. Lignin kết dính tốt giúp viên giữ nguyên hình dạng và kích thước sau khi ép và làm nguội, đáp ứng yêu cầu về kích thước đồng đều.
Chứng nhận chất lượng ENplus: ENplus là hệ thống chứng nhận chất lượng, bổ sung cho ISO 17225-2 bằng cách kiểm soát toàn bộ chuỗi cung ứng từ nhà sản xuất đến người tiêu dùng. ENplus không chỉ đánh giá sản phẩm mà còn yêu cầu quy trình sản xuất, bảo quản và giao hàng đảm bảo chất lượng ổn định. Việt Nam chưa có nhiều cơ sở được chứng nhận ENplus, nhưng đây là hướng phát triển quan trọng cho xuất khẩu sang châu Âu, nơi ENplus được công nhận rộng rãi.
Như vậy, vai trò kết dính tự nhiên của lignin không chỉ là nền tảng khoa học của công nghệ sản xuất mà còn là yếu tố then chốt giúp sản phẩm đạt được các chỉ tiêu chất lượng nghiêm ngặt của tiêu chuẩn quốc tế. Hiểu rõ mối liên hệ này giúp người mua đánh giá chính xác chất lượng dựa trên nguồn gốc nguyên liệu và quy trình sản xuất.
Thị trường nhiên liệu sinh khối và xu hướng năng lượng bền vững
Nhiên liệu sinh khối dạng viên là một trong những sản phẩm nông lâm sản quan trọng của Việt Nam, với thị trường chủ yếu tập trung tại các nước Đông Á có chính sách hỗ trợ năng lượng tái tạo.
Thị trường Nhật Bản: Nhật Bản là nước nhập khẩu hàng đầu thế giới về nhiên liệu sinh khối dạng viên. Theo chính sách FIT (Feed-in Tariff) của Nhật Bản, các nhà máy điện sinh khối được hỗ trợ giá mua điện ổn định trong 20 năm, tạo nhu cầu rất lớn cho nhiên liệu sinh khối nhập khẩu. Năm 2024, Việt Nam xuất khẩu khoảng 6 triệu tấn viên nhiên liệu, trong đó Nhật Bản chiếm hơn 80% thị phần. Thị trường Nhật có yêu cầu chất lượng rất cao, thường đòi hỏi sản phẩm đạt tiêu chuẩn ISO 17225-2 hạng A1 hoặc A2, chứng nhận xuất xứ hợp pháp và phù hợp với tiêu chuẩn phát thải.
Bên cạnh viên nhiên liệu, thị trường Nhật Bản cũng có nhu cầu lớn về than mùn cưa cao cấp (ogatan) cho nhà hàng BBQ và nướng thực phẩm. Sản phẩm than xuất khẩu từ Việt Nam, đặc biệt từ các vùng nguyên liệu dồi dào như Quảng Ngãi và các tỉnh miền Trung, đang được đánh giá cao về chất lượng và giá cả cạnh tranh so với than Binchotan truyền thống.
Thị trường Hàn Quốc: Hàn Quốc là thị trường xuất khẩu lớn thứ hai của Việt Nam về nhiên liệu sinh khối. Chính phủ Hàn Quốc có chính sách RPS (Renewable Portfolio Standard) yêu cầu các nhà máy điện phải sử dụng một tỷ lệ năng lượng tái tạo nhất định, trong đó sinh khối là một lựa chọn quan trọng. Sản phẩm xuất sang Hàn Quốc cũng phải đáp ứng các tiêu chuẩn về chất lượng, phát thải và tính bền vững tương tự như Nhật Bản.
Thị trường châu Âu: Châu Âu là thị trường tiềm năng nhưng cũng khó tính nhất. EU có hệ thống chứng nhận bền vững nghiêm ngặt (SBP – Sustainable Biomass Program, FSC, PEFC) và yêu cầu sản phẩm đạt tiêu chuẩn ENplus. Hiện tại, xuất khẩu của Việt Nam sang châu Âu còn hạn chế do khoảng cách vận chuyển và yêu cầu chứng nhận phức tạp, nhưng đây là hướng phát triển dài hạn khi ngành nhiên liệu sinh khối Việt Nam nâng cao năng lực quản lý chuỗi cung ứng.
Thị trường nội địa: Thị trường trong nước còn nhỏ, chiếm khoảng 5% sản lượng. Nhiên liệu sinh khối được sử dụng chủ yếu trong các nhà máy sản xuất giấy, thực phẩm, may mặc và một số lò hơi công nghiệp thay thế than đá để giảm phát thải. Nhu cầu nội địa dự kiến sẽ tăng khi Việt Nam đẩy mạnh chuyển đổi năng lượng xanh và có chính sách ưu đãi cho năng lượng tái tạo.
Xu hướng năng lượng bền vững: Theo cam kết Net Zero của nhiều quốc gia, nhu cầu về nhiên liệu sinh khối sẽ tiếp tục tăng mạnh trong những năm tới. Nhật Bản đặt mục tiêu đạt trung hòa carbon vào năm 2050; Hàn Quốc cũng có kế hoạch tương tự. Xu hướng này thúc đẩy đầu tư vào nhà máy điện sinh khối và hệ thống sưởi sinh khối, tạo cơ hội lớn cho các nước xuất khẩu như Việt Nam.
Tuy nhiên, thị trường cũng đặt ra yêu cầu ngày càng cao về tính bền vững: nguồn gốc gỗ hợp pháp, không phá rừng tự nhiên, quản lý rừng trồng bền vững, giảm phát thải trong sản xuất và vận chuyển. Việc viên nhiên liệu tự kết dính nhờ lignin, không cần chất kết dính hóa học, là một lợi thế cạnh tranh quan trọng, giúp sản phẩm đáp ứng các tiêu chuẩn môi trường và sức khỏe ngày càng chặt chẽ.
Cùng với viên nhiên liệu, sản phẩm than mùn cưa và các loại than xuất khẩu khác cũng đang mở rộng thị phần, đặc biệt tại thị trường Nhật Bản và các nước Đông Á. Sự đa dạng hóa sản phẩm từ nguyên liệu mùn cưa giúp các cơ sở sản xuất tại Việt Nam, trong đó có nhiều doanh nghiệp tại Quảng Ngãi và các tỉnh miền Trung, tận dụng tối đa nguồn nguyên liệu và nâng cao giá trị gia tăng.
Kết luận: Lignin – nền tảng khoa học cho nhiên liệu sinh khối chất lượng cao
Lignin là thành phần tự nhiên trong gỗ đóng vai trò chất kết dính quan trọng, giúp viên nén gỗ hình thành mà không cần bổ sung hóa chất. Cơ chế kết dính dựa trên tính nhiệt dẻo của lignin khi chịu nhiệt độ khoảng 100–130°C và áp suất cao trong quá trình ép. Khi nguội, lignin đông cứng lại, tạo nên viên chắc chắn, đạt các chỉ tiêu chất lượng cao theo tiêu chuẩn ISO 17225-2.
Hiểu rõ vai trò của lignin giúp người mua và nhà sản xuất:
Đánh giá chất lượng sản phẩm dựa trên nguồn gốc nguyên liệu (gỗ nguyên chất có cấu trúc lignin nguyên vẹn) và quy trình sản xuất (độ ẩm, nhiệt độ ép).
Phân biệt viên nhiên liệu tự kết dính với than mùn cưa và các sản phẩm ép khác có sử dụng chất kết dính bên ngoài.
Lựa chọn sản phẩm phù hợp với ứng dụng: viên nhiên liệu cho lò hơi công nghiệp và nhà máy điện, than mùn cưa cho nhà hàng BBQ và nướng thực phẩm.
Đảm bảo sản phẩm đáp ứng các tiêu chuẩn quốc tế về độ bền cơ học, hàm lượng tro, độ ẩm và nhiệt trị.
Với nguồn nguyên liệu mùn cưa và dăm gỗ dồi dào từ rừng trồng, đặc biệt tại các tỉnh miền Trung như Quảng Ngãi, Việt Nam có lợi thế cạnh tranh lớn trong sản xuất cả viên nhiên liệu sinh khối và sản phẩm than xuất khẩu. Sự hiểu biết về cơ chế kết dính tự nhiên của lignin không chỉ giúp nâng cao chất lượng sản phẩm mà còn định hướng phát triển bền vững cho ngành, đáp ứng xu hướng năng lượng sạch và tiêu chuẩn môi trường ngày càng cao của thị trường quốc tế.